Ungleichmäßiger Druck

Feanixx

Lt. Junior Grade
Registriert
Feb. 2018
Beiträge
339
Hallo zusammen!
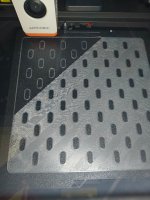
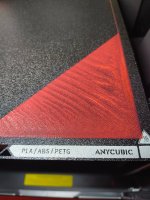
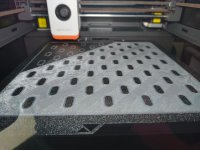
Wie ihr sehen könnt, wird die Druckqualität zur oberen linken Ecke des Druckbetts hin deutlich schlechter.
Ich habe dabei seltsame Geräusche gehört und konnte beobachten, wie der Druckkopf leicht vibrierte, sobald er sich in diese Ecke bewegte.
Es wirkt fast so, als würde die Düse dort ins Druckbett drücken bzw. zu tief fahren.
Der Drucker führt vor jedem Druck eine automatische Bettnivellierung durch.
Andere Drucke funktionieren problemlos, oder zumindest ist mir das Problem dort bisher nicht aufgefallen.
Ich habe den Z-Offset bereits auf 0,02 eingestellt. Allerdings scheint das Problem mit einem unebenen Druckbett zusammenzuhängen, weshalb eine Änderung des Z-Offsets vermutlich nicht helfen wird.
Drucker: Anycubic Kobra S1
 

Anhänge

  • IMG_20261020_160124152.jpg
    IMG_20261020_160124152.jpg
    1,3 MB · Aufrufe: 139
  • IMG_20261020_160130788.jpg
    IMG_20261020_160130788.jpg
    2,5 MB · Aufrufe: 138
Habe nur mal kurz nach "Anycubic Kobra S1 bed leveling" gesucht, gibt scheinbar einige Leute, die Probleme haben.
Danach bist du schon mal vorgegangen? https://wiki.anycubic.com/en/fdm-3d-printer/kobra-s1/first-layer
Für dich dann halt nicht vorne links sondern hinten links.
Und kann man sich das Bed Mesh in Klipper bei dem Drucker anzeigen lassen?
 
kartoffelpü schrieb:
Das werde ich jetzt mal durchgehen, danke.


kartoffelpü schrieb:
Und kann man sich das Bed Mesh in Klipper bei dem Drucker anzeigen lassen?
Das weiß ich so jetzt nicht. Bin noch ganz neu im Thema.

Aber was mir mal auffällt, wenn er die Nivellierung vorm Druck macht und noch Filament an der Düse hängt, ist es nicht ganz so sinnvoll, oder?
 
Die Düse muss sauber und ohne abstehendes Filament sein, das ist richtig.
Die Druckbettnivellierung gehört bei jeder Wartung und nach jedem Wechsel der Druckplatte dazu. Allerdings kann sie auch nur minimal was ausgleichen, ist das Druckbett zu sehr verzogen, die Druckkopfaufhängung zu locker oder die Achsen weichen zu stark vom Soll ab, nützt das auch nichts. Ebenfalls Checken dass das Hotend richtig fest sitzt.

Manchmal sind es auch ausgeleierte ( oder zu locker sitzende ) oder abgenutzte Bänder die dazu führen daß er weder die Schichthöhen sauber halten kann und da auch die Nivellierung schon nicht korrekt ist.

Man kann mit kleinen Wasserwaagen und Abstandsklötzern auch checken ob das Druckbett zu den Achsen korrekt ist. Normabweichung darf maximal 2 Blatt normales Druckerpapier (0,2 mm) nicht Überschreiten. Testsdrucke jeweils mit 0,10 Schichthöhe machen.

Die Abweichung bei auf deinen Bildern liegt schon weit darüber 🫣
 
Extraportion25 schrieb:
Die Abweichung bei auf deinen Bildern liegt schon weit darüber 🫣
Der Drucker ist 4 Tage alt.
Ich hab hier nochmal nen Testlayer gemacht, diesmal allerdings mit Anycubic Pla. Aber das ist ja egal.
An sich sieht es ganz gut aus, aber es sind eben sehr viele Wellen zu sehen und zu fühlen.
Und Richtung hinten links kann ich auch während des Drucks tatsächlich sehen, dass der Kopf ganz leicht vibriert. Ich hab dann mit der Taschenlampe geschaut und es sieht aber nicht so aus, als würde die Nozzle die Platte berühren. Es sind auch keine Kratzer oder sowas auf der Platte zu erkennen.
 

Anhänge

  • IMG_20261020_182730005.jpg
    IMG_20261020_182730005.jpg
    1,6 MB · Aufrufe: 33
Feanixx schrieb:
Der Drucker ist 4 Tage alt
Das hat nichts zu sagen. Drucker sind Präzisionswerkkzeuge und können schon ab Werk Mist sein. Bei meinem ersten Drucker war der Tempsensor im Heizbett kaputt bzw nicht richtig Positioniert. Nach dem Kompletten Neuteilaustausch stellte sich heraus das beim neuen Bett der Schallsensor nicht funktionierte. Bei einem anderem neuen Drucker war die X Achse durch verzogene ( Werkseitig verkantet installierte ) Führungslager um 2mm schief ... Neu heißt also keinesfalls i.O.

Auf dem Bild sind eindeutig Rattermarken zu sehen. Was bedeutet das Vibrationen und oder ein unsauberer Lauf ist. Steht der Drucker gerade und auf festem Untergrund? Meine Drucker stehen auf schweren Arbeitsplatten die unten zusätzlich mit Gehwegplatten als Masse beschwert sind um Schwingungen zu unterbinden.

Checke erstmal das was ich oben geschrieben habe, sonst kommst du eh nicht weiter. Sollten die Abstände vom Druckbett zur X Achse zu viel sein ( gilt für das gesamte Bett ) würde ich mich schonmal um Umtausch kümmern.
 
Extraportion25 schrieb:
Was bedeutet das Vibrationen und oder ein unsauberer Lauf ist. Steht der Drucker gerade und auf festem Untergrund?
Der steht ja seit Anfang an gleich.
Und fest steht er ja. Und er macht das ja nur hinten in der Ecke. Wenn der Drucker falsch steht, müsste es ja überall vibrieren.
Ergänzung ()

Nachdem ich mal alles durchgegangen bin, sieht es deutlich besser aus. An den Rändern entlang ist es aber immer noch.
Aber wenn es sich so schnell doch um einiges bessert, kann man es vllt doch lösen?
 

Anhänge

  • IMG_20261020_202941693.jpg
    IMG_20261020_202941693.jpg
    1,4 MB · Aufrufe: 29
Zuletzt bearbeitet:
Also das Druckbild mag "für dich" besser aussehen, für mich aber nicht sondern ist total Grüze. Sorry das ich das so sagen muss.
Gib mal etwas Offset 005 / 010 dazu und reduziere leicht den Flow. Und wirklich mal nur mit 0.10 Schichthöhe Drucken. Zukünftige Fotos bitte mit drauf und Seitenansicht ohne das es so sehr blendet, damit man Mitte und Seiten vom Druck besser sieht. Und das ganze in normaler Geschwindigkeit Drucken.
 
Extraportion25 schrieb:
Und das ganze in normaler Geschwindigkeit Drucken.
Was ist eine normale Geschwindigkeit?
Also nächster Test mit 0,05 Offset und 0,1 Schichthöhe? Wie reduziere ich den Flow?
 
Feanixx schrieb:
Aber wenn es sich so schnell doch um einiges bessert, kann man es vllt doch lösen?
Stell für die erste Schicht eine grössere Schichthöhe ein und setze die Linienbreite der ersten Schicht deutlich höher an, als für die übrigen Schichten. Ausserdem den Fluss der ersten Schicht erhöhen. Damit kannst Du sehr viel ausgleichen, das in der ersten Schicht nicht sauber funktioniert.
 
Extraportion25 schrieb:
😄 ne im Ernst, keine niedrigere oder schnellere Druckoptionen wählen
Also beim Standard lassen?
Und wenn ich mit 0,1mm drucken, dann das Testlayer auch nur 0,1mm hoch machen?
Ergänzung ()

areiland schrieb:
Stell für die erste Schicht eine grössere Schichthöhe ein und setze die Linienbreite der ersten Schicht deutlich höher an,
Im Gegensatz zu dem anderen Ratschlag. Was heißt deutlich höher?
Und wo stelle ich im Slicer Next den Fluss ein?
 
@Feanixx
Wie sehen denn Deine Einstellungen für die erste Schicht genau aus?

Bei mir ist die erste Schicht immer 0,2mm höher als die Höhe der restlichen Schichten. Die Linienbreite der ersten Schicht beträgt immer 130% der restlichen Schichten. Und der Fluss der ersten Schicht beträgt ebenfalls 130% der anderen Schichten. Damit gleiche ich schon immer sehr erfolgreich die Unebenheiten des Druckbettes aus, damit ich ein sauberes Druckbild habe.

Wo Du das im Slicer Next findest? Keine Ahnung ich setze Orca und Cura ein. Ich vermute aber mal, dass auch der Slicer Next die gleiche Suchfunktion wie der Orca besitzt - denn er stammt ja von Orca ab.
 
Nee, erstmal mit 010 mit etwas weniger Fluss Drucken und wie beschrieben die Bilder machen.
Erstmal genau sehen wie die Düse den Abstand zum Bett halten kann. Noch höhere Druckschicht ist gerade völlig Sinnlos und verschleiert das nur noch mehr... Zudem wage ich zu bezweifeln nach den Bildern das die Düse an der rechten Seite nach hinten bei noch höhern Schichthöhen das Filament noch auf die Platte bekommt, in dem Falle wirklich auch mal Prüfen ob das Bett richtig sitzt, keine Folienrückstände oder sowas drunter ist ( zB unter der Verschraubung ).
 
areiland schrieb:
Wie sehen denn Deine Einstellungen für die erste Schicht genau aus?
Einfach die Standard Werte bei 0,2mm Höhe. Aber ich werde es mir mal anschauen.danke
 
Ich habs jetzt erstmal nochmal getestet und aber relativ schnell abgebrochen. Da sieht die Ecke so aus.

Ich bin halt neu in dem Thema. Und hier werden viele unterschiedliche Sachen vorgeschlagen.

Was genau sollte ich jetzt am besten machen?
 

Anhänge

  • IMG_20261021_201120721.jpg
    IMG_20261021_201120721.jpg
    2 MB · Aufrufe: 11
Also ich würd das Ding Reklamieren und mich nicht weiter mit rumärgern. Die Rattermarken sind absolut deutlich zu sehen und das ist nichts mehr was man mit Einstellungen beheben kann.
 
@Extraportion25 Also einfach ein neues Gerät bekommen? Oh man. Ziemlicher Aufwand
 
Naja, sagte ja das neu eben nicht i.O. bedeuten muss. Das kann Materialfehler sein, Produktions oder auch Montagefehler wie auch ein Transportbedingter Schaden. Das Fehlerbild spricht für sich.

Ein 3Drucker heut zu Tage, vor allem wenn er neu und einmal kalibriert wurde, hat eine 0,10 er Druckschichthöhe einfach sauber zu bringen. Punkt. Das hat auch nichts mit Anfänger zu tun, falls dich das beruhigt 😉. Mit diesen Rattermarken wirst du nie sauber Drucken können, egal was du einstellst.
 
Zurück
Oben